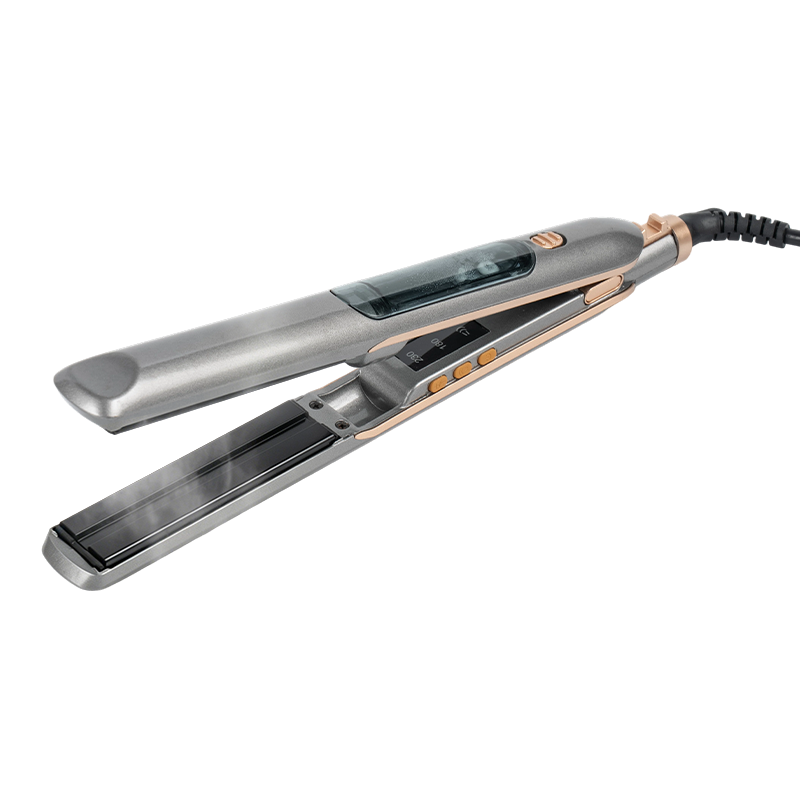
Steam hársléttujárn: Hvað gufan gerir í raun og veru og það sem kaupendur verða að staðfesta
Vinnuleiðbeiningar fyrir vörumerkjaeigendur, sölustofudreifendur og seljendur rafrænna viðskipta: hvernig gufa breytir sléttunarferlinu, hvar fjárhagsáætlanir brotna niður og hvernig á að endurskoða sýnishorn áður en verkfæri eru skorin.
Hér er niðurstaðan fyrst. Sléttujárn ávinna sér sess á sviði þegar fólkið sem notar það er með þykkt, gróft, hrokkið eða efnameðhöndlað hár og það verður ábyrgð þegar það er keypt sem markaðsmerki í stað kerfis. Fyrir gróft hár er gufa það sem breytir fimm passa rútínu í tveggja passa rútínu. Fyrir fíngert hár sem flatnar auðveldlega bætir það að mestu við kostnaði.
Ástæðan er vélræn frekar en snyrtileg. Þurr plata réttast af leiðni og berst gegn núningi alla leið niður kaflann. Naglabönd grípa, stjórnandinn hallar sér harðar og þegar miðja þykks hluta nær sléttunarhita hefur yfirborðið tekið meiri hita en það þurfti nokkru sinni. Mæld gufa breytir því viðmóti.
Viðskiptin eru flókin. Gufutæki bætir við geymi, innsigli, loki eða úðabúnaði, gufurás í gegnum húsið og sett af vikmörkum sem þurrt járn þurfti aldrei að halda. Næstum sérhver gæðakvörtun í þessum flokki á rætur sínar að rekja til þess litla vökvakerfis og næstum sérhver framlegðarmunur kemur frá því hversu vandlega það var tilgreint.
Það sem gufan gerir í raun og veru við hárið
Réttrétting er leiðni plús núning. Platan gefur hita, höndin gefur hreyfingu og naglaböndin veita viðnám. Á þurrum diski skapar gróft hár mikla mótstöðu, þannig að stílistinn eykur þrýstinginn og endurtekur passinn. Niðurstaðan er hluti þar sem yfirborð hans hefur tekið í sig hita sem kjarninn hefur aldrei þurft.
Gufa vinnur á núningi fyrst og hita í öðru lagi. Þunn gufufilma á milli plötu og hárs dregur verulega úr dragi, sem gerir hitanum kleift að fara jafnari inn í hlutann í stað þess að sitja að utan. Færri sendingar, minna vélrænt álag og mýkri útkoma á nákvæmlega þær hárgerðir sem venjulega standast sléttujárn.
Þrjár leiðir til að búa til gufu og hvað hver og einn kostar þig
- Upphituð háræðavaporiser. Vatn drýpur úr tankinum á upphitaða rás og blikkar í gufu. Það er ódýrasti kosturinn og auðveldast að innsigla, en framleiðsla fer eftir hitastigi plötunnar, svo gufan veikist á því augnabliki sem svalur, rakur hluti þarfnast þess mest.
- Dæla og stútur. Lítil dæla mælir vatni í upphitaðan stút. Framleiðsla er stjórnanleg og endurtekin, sem er ástæðan fyrir því að flest fagmannvirki nota það, en það bætir við dælu, slöngum og afturloka, og hver bætt samskeyti er hugsanlegur lekaleið.
- Ultrasonic atomiser. Piezo diskur brýtur vatn í fína þoku án upphitaðrar rásar. Dropastærð er fínasta og jafnasta af þessum þremur, en diskurinn er viðkvæmur fyrir steinefnainnihaldi og eykur rafeindakostnað.
Þegar hraðinn er þekktur er næsta spurning hvert vatnið fer þegar það kólnar. Gufu sem þéttist inni í húsinu þarf að beina frá rafeindabúnaðinum og frá hárinu og sú leið er hönnunarákvörðun sem tekin er löngu áður en fyrsta sýnishornið kemur.
Forskriftirnar sem spá fyrir um raunverulegan árangur
Markaðsafrit skilur sjaldan gott gufujárn frá miðlungs. Stiginn hér að neðan gerir það, vegna þess að hver lína á honum er eitthvað sem viðskiptavinur finnur á fyrsta mánuðinum eftir notkun.
| Parameter | Inngönguvænting | Faglegar væntingar | Hvers vegna það skiptir máli |
|---|---|---|---|
| Plötuefni og húðun | Ál með einu sprautuðu keramiklagi | Steypt ál með keramik gljáa, eða títan innlegg | Húðun slitna hraðast við 200 °C og ber málmur skapar heita bletti |
| Panel rúmfræði | Fastar flatar plötur | Fljótandi eða snúningsplötur með gormspennu | Jafn klemmuþrýstingur á bogadregnum hlutum og þykkur endurvöxtur |
| Hitastig nákvæmni | Innan um það bil ±15 °C við plötuna | Innan ±5 °C með lokaðri lykkjustýringu og skjá | Ljóst hár sýnir allar sveiflur yfir ±10 °C sem flekkóttar |
| Steam afhending | Einn stútur, engin hraðastýring | Mælt loki, 1 til 3 ml á mínútu, 4 til 12 ml tankur | Ofgnótt gufa bleytir hlutann og kælir plötuna |
| Hitabati | 25 til 40 sekúndur eftir blauta sendingu | Undir 10 sekúndum við sama álag | Endurheimtartími, ekki hámarkshiti, setur fjölda passa |
| Hitið upp í 180°C | 45 til 60 sekúndur | 20 til 30 sekúndur | Stólatími á stofum og endurtekin notkun heima |
| Rafmagnsbygging | Einspenna, grunnhitastillir | 110 til 240 V valmöguleikar, varmaöryggi, tvöföld einangrun | Misbrestur í samræmi við svæðisbundið fylgni skilar flestum ávöxtun |
| Vottunarpakki | Sjálfgefið samræmi | Þriðji aðili prófaður samkvæmt staðlinum á áfangastað | Tollageymslur og afskráningar á markaði eru dýrar |
Tvær raðir eiga skilið auka athygli. Endurheimt hitastigs ákvarðar passafjöldann meira en hámarkshiti gerir, vegna þess að gufujárn kælir sína eigin plötu með hverri blautri ferð. Bygging með hraðri stjórnlykkju og nægilegum varmamassa snýr aftur í settmark á nokkrum sekúndum; ódýrari smíði heldur áfram að lækka og viðskiptavinurinn bætir það upp með því að ýta meira. Hitastigsnákvæmni er önnur: á litmeðhöndluðu hári myndar plata sem sveiflast um 15 °C rákir sem engin tækni getur falið.
Fyrir svið sem snýr að stofu er hitastýring með lokuðum lykkjum ásamt fljótandi spjöldum samsetningin sem heldur þrýstingi jafnt yfir bogadregna hluta. Fyrir smásöluvörur sem miða að bröndum og brúnum skiptir breidd plötu meira máli en allir rafrænir eiginleikar: plata í fullri breidd er einfaldlega rangt tæki fyrir 3 sentímetra hluta af hárlínu.
Að passa tólið við hárgerð og venju
Sama gufujárnið getur ekki þjónað öllum kaupendum vel, svo sviðsskipulag ætti að byrja á hári viðskiptavinarins frekar en frá verðlagi.
- Fínt eða þegar slétt hár: 150 til 170 °C, mjóar plötur og lágmarks eða slökkt gufa. Of mikill raki skilur fínt hár eftir halt og hægt að þorna.
- Meðalbylgt hár: 170 til 190 °C með fljótandi spjöldum og gufa á lægstu stillingu til að slétta naglaböndin án þess að bleyta hlutann.
- Gróf gerð 3C til 4C og hárþéttleiki: 190 til 210 °C með ósvikinni gufu. Fjöldi passa er fjöldinn sem skiptir máli og fullur haus getur neytt 8 millilítra eða meira af vatni.
- Efnafræðilega afslappað eða litað hár: 150 til 170 °C, notaðu gufu í stað endurtekinna þurrka til að takmarka litaþynningu.
- Bangs, brúnir og stutt endurvöxtur: 15 millimetra mjó plata. Fullbreiddar plötur ofhitna hárlínuna og erfitt er að stjórna þeim nálægt andlitinu.
- Ferða- og daglegt burðarsett: fyrirferðarlítið tvíspennuuppbygging, sem samþykkir að fylla þarf á vasageymi í miðri venju.
Lítil snið eiga skilið sína eigin línu í úrvali frekar en að vera meðhöndluð sem ódýr afbrigði af járni í fullri stærð. Þeir seljast á mismunandi augnabliki, þeir bera mismunandi þolmörk og eru venjulega fyrsta varan sem kaupandi í fyrsta skipti reynir.
Gufa kemur ekki í stað hita. Það kemur í stað núnings. Sérhver passa sem er fjarlægð úr venju er hiti sem hárið frásogaðist aldrei í fyrsta lagi.
Aukabúnaður er ódýr leið til að aðgreina búnt. Hitaþolinn standur heldur 200 °C plötu frá yfirborði hégóma meðan á kólnun stendur og kostar mun minna en prentuð hulsa. Háhita nælonsréttastandur er dæmigerð viðbót fyrir salernisrásir og gjafasett og dregur úr brunakvartunum sem fylgja kærulausri kólnun.
Þar sem Steam Flat Irons bila á milli sýnis og fjöldaframleiðslu
Bilunarhamirnir endurtaka sig fyrirsjáanlega í verksmiðjum og flestir þeirra eru ákveðnir á teiknistigi frekar en á línunni.
- Geymsluþétting. Sílíkon hörku og þjöppunarsett skipta meira máli en efnisheitið. Mjúk þétting sem lokar fullkomlega við einingu getur tárast inn í húsið eftir nokkur hundruð áfyllingarlotur.
- Stútur stíflast. Kvarða- og stílvöruleifar þrengja rásina. Framleiðsla minnkar smám saman, þannig að einkennin birtast sem lélegur árangur frekar en sem augljós galli.
- Þétting leið. Gufa sem kólnar inni í húsinu verður að vatni á rafeindatækjunum. Dropinn sem viðskiptavinur sér á hárinu á sér byrjaði venjulega sem leiðarákvörðun sem tekin var andstreymis.
- Staðsetning hitauppstreymis. Öryggi sem tilgreind eru fyrir þurrt straujárn geta rekið eða slokknað snemma við gufubyggingu, vegna þess að húsið í kring er heitara og loftflæðið er öðruvísi.
- Þétting plötukants. Vatn og húðun mætast við plötubrúnina og það er þar sem húðun flagnar fyrst þegar tengingin er flýtt.
- Stilling stýrilykkja. Gufujárn missir hitastig plötunnar með hverri blautri umferð, þannig að lykkjan, ekki rafafl, ákvarðar hversu margar sendingar viðskiptavinur þarf.
Reglugerð pappírsvinna er ekki staðurinn til að spara peninga. Ofhitunarprófun á snertiskynjara, togfestingu snúrunnar, eftirlit með lekastraumi og niðurdýfingarathugun kosta hóflega upphæð fyrir hverja gerð einu sinni, og það er nákvæmlega það sem markaðstorgendurskoðun krefst fyrst. Ef teymið þitt er ekki viss um hvaða athuganir eiga við um upphitað stíltæki, þetta yfirlit yfir hvernig á að segja hvort hársléttutæki sé öruggt er hæfilegt upphafsatriði.
Kostnaðarökumenn, MOQ og verkfæri: Hvaðan verðið kemur
Uppgefið verð fyrir gufulíkön er mun meira breytilegt en þurrt módel og munurinn skýrist sjaldan af vinnuafli. Það kemur frá efnisskránni og verkfærunum á bak við það.
- Gufusamstæðan, sem þýðir tankur, loki eða dæla, stútur og innsigli, er venjulega næststærsta kostnaðarlínan á eftir hitaeiningunni og stjórnborðinu.
- Plötusmíðin er allt frá úðuðu áli í gegnum keramikgljáa til títaninnsetninga og hvert skref breytir frammistöðu eins mikið og kostnaður.
- Stjórn rafeindatækni skipta skarpt á milli vélræns hitastillirs og stjórnanda með skynjara og stafrænum skjá.
- Yfirborðsfrágangur, hvort sem er marglita mótun, vatnsflutningsprentun eða úðamálning, bætir annaðhvort við verkfærum eða handtíma fyrir hverja einingu.
- Samræmisprófun er fastur kostnaður fyrir hverja gerð á áfangamarkaði og það endurtekur sig við hverja rafmagnsbreytingu.
- Pökkun og fylgihlutir, þar á meðal standar og ferðapokar, hækka einingarkostnað lítillega en draga úr skemmdum og skilahlutfalli.
Verkfæri er það sem gerir fyrstu pöntunina erfiða. Húsnæðismót eru stærsta skuldbindingin fyrirfram og þess vegna spyrja reyndir kaupendur hvort gufuafbrigði geti deilt núverandi vettvangi. Þegar nýr gufuhaus getur endurnýtt húsnæði, handfang og rofabúnað sannaðs þurrsjárns, lækkar verkfærareikningurinn verulega og þróunartímalínan styttist. Þegar það getur ekki, þá á þessi þvingun heima í verkefnaáætluninni frekar en í síðbúinni endurskoðun.
Forframleiðslugátlisti fyrir Steam Flat Iron sýnishorn
Samþykki sýnishorns er síðasta ódýra augnablikið í verkefni. Allt eftir það kostar verkfærapeninga, svo endurskoðunin ætti að vera kerfisbundin frekar en sjónræn.
- Læstu áfangamarkaðnum og spennu hans, stinga og vottunarkröfum áður en sýnið er sett saman.
- Staðfestu gufuhraðann í millilítrum á mínútu, rúmmál tanksins og áfyllingaraðferðina skriflega.
- Staðfestu hitastig plötunnar með snertihitamæli á þremur stöðum á plötunni, á lægstu, miðju og hæstu stillingum.
- Keyrðu þrjátíu blautferðir í röð við hámarkshita, skráðu síðan hitafall og batatíma.
- Dæmdu dropastærð. Ósýnileg þoka er rétt; sýnilegir blautir blettir þýða að stúturinn eða hlutfallið er rangt.
- Fylltu og tæmdu geyminn ítrekað og láttu síðan eininguna liggja á hliðinni í klukkutíma til að athuga þéttingarnar.
- Staðfestu hitauppstreymi, tvöfalda einangrun og samfellu jarðar gegn áfangastaðlinum.
- Skoðaðu húðunina við plötubrúnina eftir hita og vatn, þar sem það er þar sem flögnun hefst.
- Skoðaðu vatnsleiðbeiningar handbókarinnar og fylgihlutalistann, þar á meðal hvaða stand eða ferðapoka.
- Frystu og geymdu samþykkta gullna sýnishornið, þannig að síðari sendingar hafa mælanlega viðmiðun.
Ekkert af þessu er framandi verkfræði. Það er venjulegur agi sem beitt er á lítið vökvakerfi sem flestir á markaðnum meðhöndla sem aukabúnað. Kaupendur sem tilgreina gufuhraða, halda hitaþoli og prófa með vatni frekar en með bjartsýni fá vöru sem skilar árangri eins og flokkurinn lofar: færri sendingar, minni núningur og hár sem lítur enn út eins og hár eftir á.
Flokkurinn verðlaunar þann aga með verðlagningarstyrk. Gufu sléttujárn sem endurheimtir hitastig fljótt og grætur ekki eftir sex mánuði getur setið á hærra verði en sjónrænt eins eining sem einfaldlega framleiðir gufu, vegna þess að munurinn kemur fram í venjum viðskiptavinarins löngu áður en hann birtist í ábyrgðarkröfu.